Dosificación y programa de tratamiento con 4,4'-DDS: Los números detrás de su Tg
Sep 28, 2026
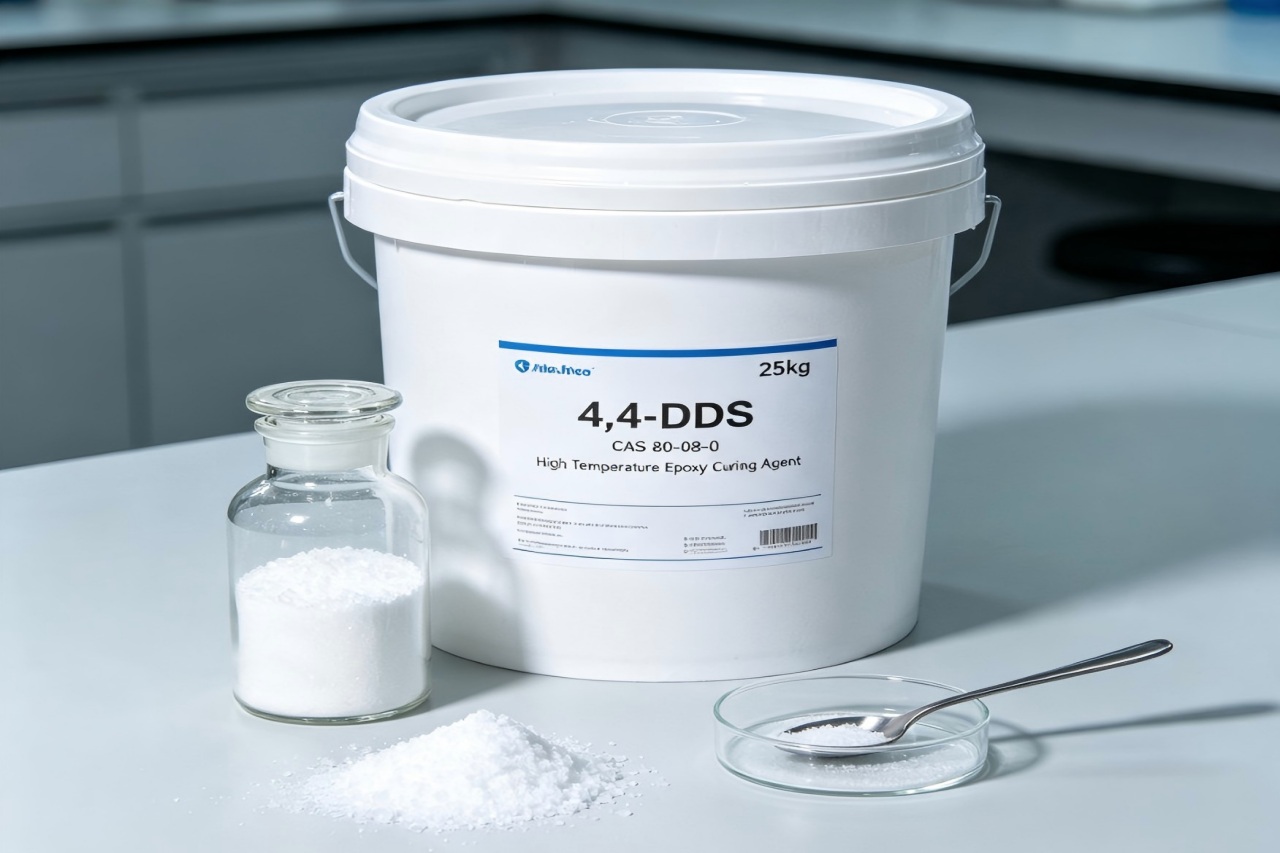
En el caso de una resina epoxi curada con DDS, dos decisiones determinan en gran medida el resultado final: la cantidad de endurecedor en la mezcla y el método de calentamiento de la pieza. Ambas se pueden calcular antes de la primera prueba. En la práctica, suelen establecerse por costumbre: una proporción copiada de una hoja de formulación antigua o un perfil de horno utilizado para otro endurecedor. Dosis de DDS No es un número para copiar. Es un número para calcular a partir de equivalentes y luego ajustarlo según sea necesario. La 4,4'-diaminodifenil sulfona posee cuatro hidrógenos amínicos activos con una masa molar de 248,30 g/mol. Esto da como resultado un peso equivalente de hidrógeno amínico (HEHA) de aproximadamente 62,1 g/eq. Combinada con el peso equivalente de epoxi (PEE) de la resina, esta constante fija la dosificación estequiométrica. Todo lo que ocurra después —superar o no la estequiometría, añadir un acelerador, prolongar el postcurado— es un ajuste deliberado con una consecuencia cuantificable. De equivalentes a gramosEl cálculo es el mismo que se utiliza para todos los endurecedores de amina:phr = (AHEW ÷ EEW) × 100phr = partes de endurecedor por cada 100 partes de resina, en peso. Para una resina DGEBA líquida estándar de 185–190 g/eq —la resina de laminación más utilizada— esto equivale a aproximadamente 33 phr. Los datos de aplicación publicados para 4,4'-DDS en DGEBA reportan 33,4 phr, que es la misma cifra obtenida en la dirección opuesta. Sistema de resinaEEW típico (g/eq)4,4'-DDS estequiométricoNotaDGEBA líquido estándar185–190≈33 phrCoincide con los 33,4 phr reportados en la literatura de aplicación de DGEBA/DDS.Mezcla DGEBA / DGEBF170–18035–37 phrUn menor EEW aumenta la demanda de endurecedor.Resina laminada modificada con novolaca175–20031–35 phrCalcular en función de la mezcla, no de la resina base.Matriz aeroespacial basada en TGMDA165–175 efectivo35–38 phrEl TGMDA por sí solo es de 111–125 g/eq; la mezcla es lo que cuenta.Epoxi multifuncional de tipo aminofenol95–11056–65 phrUna alta funcionalidad implica una alta demanda de endurecedor.Valores estequiométricos calculados a partir de AHEW 62,1 g/eq. Confirmar siempre con el EEW que figura en el certificado del lote de resina actual. Figura 1. Dosificación estequiométrica de 4,4'-DDS en función del peso equivalente de epoxi, calculada a partir de AHEW 62,1 g/eq. Gráfico original. El caso que hace tropezar a la gente: TGMDALa TGMDA (tetraglicidilmetilendianilina, también escrita como TGDDM y comercializada como MY-720 o MY-721) tiene un EEW de aproximadamente 111–125 g/eq. Si se considera de forma aislada, esto sugiere un requerimiento de DDS cercano a 50 phr. Matrices preimpregnadas aeroespaciales No están construidos de esa manera, y vale la pena comprender el motivo. Una composición de matriz de alto rendimiento ampliamente citada contiene cuatro componentes epoxi y dos componentes de curado. La mezcla epoxi suma 74,0 partes frente a 25,0 partes de 4,4'-DDS, lo que equivale a aproximadamente 34 phr. Calculando las equivalencias, esto representa aproximadamente el 93 % de la estequiometría de la mezcla. Componente% en pesoRoleTGMDA (TGDDM)56.5Resina base tetrafuncional; proporciona una alta densidad de entrecruzamiento.diepoxicarboxilato alicíclico9.0Modificador de viscosidad y tenacidadEpoxi cresol novolaca8.5Reactividad y resistencia al calor4,4'-DDS25.0Endurecedor; ≈34 partes por hora en 74,0 partes de epoxicomplejo de amina de trifluoruro de boro1.1AceleradorComposición según lo informado para un sistema de matriz epoxi de alto rendimiento estándar. Los porcentajes son valores de referencia, no una formulación de YolaTech. La lección no es el número 34. Es que el DDS se dosifica contra toda la mezcla de epoxi, no contra la resina principal en la parte frontal del tambor. Desviarse de la estequiometría, a propósito.La mayoría de las formulaciones de producción no se basan en un índice estequiométrico de 100. Un rango de trabajo típico es de 90 a 105. Moverse dentro de ese rango implica un intercambio de propiedades, y conviene ser explícito al respecto. El uso de resina epoxi en exceso (índice inferior a 100) generalmente aumenta la Tg y reduce la absorción de humedad, ya que el exceso de epoxi se consume en reacciones secundarias en lugar de quedar como amina sin reaccionar. El inconveniente es la menor tenacidad. El uso de resina amina en exceso puede mejorar la tenacidad y la adhesión, pero cualquier amina que permanezca sin reaccionar actúa como plastificante dentro de la red y reduce la Tg. Ninguna de las dos opciones es universalmente correcta; ambas son medibles. El artículo complementario de este blog analiza un estudio publicado por TGPAP/BPF en el que se realizaron once ensayos de diseño variando la composición de la mezcla y la proporción de amina a epoxi. Un intervalo de procesamiento más amplio no produjo automáticamente una Tg más alta, y el caso optimizado se estabilizó en 181,2 ± 0,8 °C con una relación estequiométrica de 0,60. Esto nos recuerda que el rendimiento del DDS depende de la formulación completa, no del nombre del endurecedor. El programa de curado es una rampa, no una temperatura.El DDS es un endurecedor latente, no de acción rápida. El puente de sulfona extrae densidad electrónica de ambos nitrógenos amínicos, por lo que el inicio de la reacción se produce a una temperatura muy superior a la ambiente. Esto tiene una ventaja práctica: el endurecedor permanece prácticamente inerte mientras se mezcla, impregna o moldea la resina, y el calor es lo que inicia el curado. Esa latencia también explica por qué el cronograma de tratamiento no se puede reducir a un solo número. Los cronogramas publicados para los sistemas DDS tienen este aspecto. SistemaNivel DDSCalendario de tratamientoDGEBA30 por horaIsotérmico a 180 °CDGEBFestequiométricoAumentar la temperatura de 35 °C a 180 °C a diferentes velocidades; mantener durante 3 horas a 180 °C.TGDDM con isómeros DDS mixtos33 phr en total150 °C 2 h → 180 °C 1 h → 210 °C 2 hEpoxi TMBPBT41 phrTemperaturas y tiempos de curado variablesPráctica industrial en dos etapascalculado130 °C 2 h → 200 °C 2 hLos cronogramas se describen en la documentación de solicitud de DDS y en la guía de solicitud del proveedor. Cabe destacar dos patrones. Primero, cada ciclo finaliza a una temperatura elevada —entre 180 y 210 °C—, ya que es ahí donde se alcanzan la conversión y la Tg. Segundo, la rampa escalonada responde a una razón física, más que a una tradicional. Una sección gruesa que alcanza directamente la temperatura final puede concentrar la reacción exotérmica, lo que se manifiesta como huecos y tensiones internas. El proceso escalonado permite que el punto de gelificación se alcance antes del pico de la reacción exotérmica. Si la temperatura final es un límite estricto del procesoEl uso de un acelerador es la ruta estándar en lugar de un tiempo de permanencia más prolongado a una temperatura más baja. La BF3-monoetilamina aparece a 1,1 phr en la formulación de la matriz anterior. Las directrices del proveedor para DDS también describen la adición de aproximadamente un 0,5-1,2 % de un acelerador ácido para reducir la temperatura de curado a unos 100 °C durante una hora; sin embargo, el nivel de DDS debe recalcularse cuando un catalizador participa en parte de la reacción. Qué esperar de TgLos datos de DSC para epoxi curado con DDS se reportan comúnmente en la banda de 180–210 °C, frente a aproximadamente 150–170 °C para un amina aromática como la m-fenilendiamina en un sistema comparable. El inicio de la descomposición (Td5%) se sitúa cerca de los 363 °C. Las matrices optimizadas en la literatura sobre formulación reportan sistemas DDS por encima de los 250 °C. Estos son valores a nivel de sistema, no constantes de la molécula. La elección de la resina, el índice estequiométrico, el programa de curado y el postcurado influyen en el resultado. Una Tg citada sin la resina ni el programa de curado correspondientes no es una especificación; es una afirmación. El lugar donde va el polvo importa tanto como la cantidad.La dosificación es solo una parte del proceso. El DDS se funde a 175–181 °C, temperatura superior a la de la mayoría de las formulaciones. Por lo tanto, el endurecedor entra en la resina en estado sólido, y la forma en que se distribuye dicho sólido determina la uniformidad de la pieza curada. Existen tres rutas de uso común.Dispersión de polvo. El DDS fino se dispersa en la resina líquida a 80–100 °C y se disuelve progresivamente a medida que la mezcla se calienta. Es la ruta más sencilla y la que más depende de la distribución del tamaño de partícula y la energía de mezclado.Solución. El DDS se disuelve en disolvente caliente o se incorpora como parte de un barniz con base de disolvente. Se logra la mejor uniformidad, a costa de un paso de secado y la consiguiente cuestión del disolvente.Mezcla por fusión. Breve tiempo de residencia a 150–170 °C. Rápido y uniforme, pero consume el tiempo de procesamiento que de otro modo proporcionaría la latencia de DDS. El modo de fallo a tener en cuenta es la aglomeración. Los cúmulos de DDS sin disolver crean simultáneamente zonas con exceso y deficiencia de endurecedor. Estas últimas permanecen subcuradas, y el síntoma es engañoso: la pieza supera una prueba a temperatura ambiente, pero luego muestra una Tg baja, un núcleo blando en una sección gruesa o resultados dispersos que no se pueden reproducir. La microscopía óptica en una sección transversal curada es la forma más económica de detectarlo antes de que llegue al cliente. Leer un resultado inesperadoCuando una formulación de DDS no funciona correctamente, el síntoma suele apuntar a una de seis causas. Lo que observasCausa más probableQué comprobar primeroTg por debajo del objetivo de diseñoConversión incompletaExotermia residual por DSC; prolongar o elevar el postcurado.Núcleo blando o pegajoso en una sección gruesaendurecedor aglomeradoSección transversal bajo microscopía óptica; distribución del tamaño de partículaHuecos o grietas durante el curadoExotermia concentrada por una rampa directaTasa de rampa, espesor de la sección, nivel de rellenoEl polvo se ha vuelto rosa o rojo.Oxidación superficial durante el almacenamientoPunto de fusión y ensayo. Un ligero tinte es cosmético; el rojo intenso o la formación de grumos no lo son.Misma fórmula, resultado diferente entre lotesDosis copiada en lugar de calculadaEEW en el certificado de lote de resina actual; el phr en realidad pesóGeles de mezcla de un componente almacenadosNivel de acelerador o temperatura de almacenamientoTemperatura de almacenamiento; carga del acelerador; método de dispersión Mantenga un registro del proceso, no solo del resultado.Lo que hace que un ensayo de DDS sea reutilizable es el registro que lo respalda. Un registro mínimo para un ensayo:• Identidad de la resina, EEW del lote actual y el phr realmente pesado.• Ruta de mezcla, temperatura de mezcla y tiempo que el DDS estuvo en la resina antes de su uso.• Ventana de procesamiento observada y el método utilizado para evaluarla.• El curado y el post-curado se realizaron realmente, no según lo planeado.• Tg por DSC o DMA, con la velocidad de calentamiento indicada.• La prueba de envejecimiento relevante para la aplicación: calor, humedad, productos químicos o ciclos térmicos. Un ensayo sin ese registro produce un resultado que nadie puede repetir, ni siquiera la persona que lo realizó. YolaTech 4,4'-DDS de un vistazo PropiedadValor de TDSAparienciaPolvo cristalino blancoPureza≥99,0%Punto de fusión175–181 °CPérdida por secado≤0,30%Número CAS80-08-0AHEW teórico≈62,1 g/eq, calculadoUso industrial principalAgente de curado de epoxi de alta temperaturaUso adicional de TDSMaterial para polisulfona amida y otros polímerosAlmacenamientoLugar fresco y seco; evitar la luz solar directa.Vida útil12 meses en el envase original sellado a temperatura ambiente.EmbalajeTambor de fibra de 25 kg La formulación es la respuesta, no la molécula.El 4,4'-DDS establece un alto límite de temperatura. Esta molécula proporciona la red aromática rígida que permite su uso a temperaturas de entre 180 y 210 °C. El grado de cumplimiento de dicho límite por parte de la pieza depende de cuatro factores que están bajo el control del formulador: la dosificación calculada a partir de equivalentes, la uniformidad de la dispersión, la forma de la rampa de curado y si se completó o no el postcurado. Si la pregunta es qué hace la molécula, el artículo complementario en este blog Cubre el mecanismo y el mapa de aplicación. Si la pregunta es qué pesar y cómo calentarlo, esta es la parte que determina el resultado. Indíquenos el tipo de resina, el EEW del lote actual, el límite de temperatura del proceso y el espesor de la sección. Determinaremos la dosificación y el programa de curado con usted, y le indicaremos cuándo el endurecedor DDS no es el adecuado para el trabajo.
Leer más




 Red IPv6 compatible